
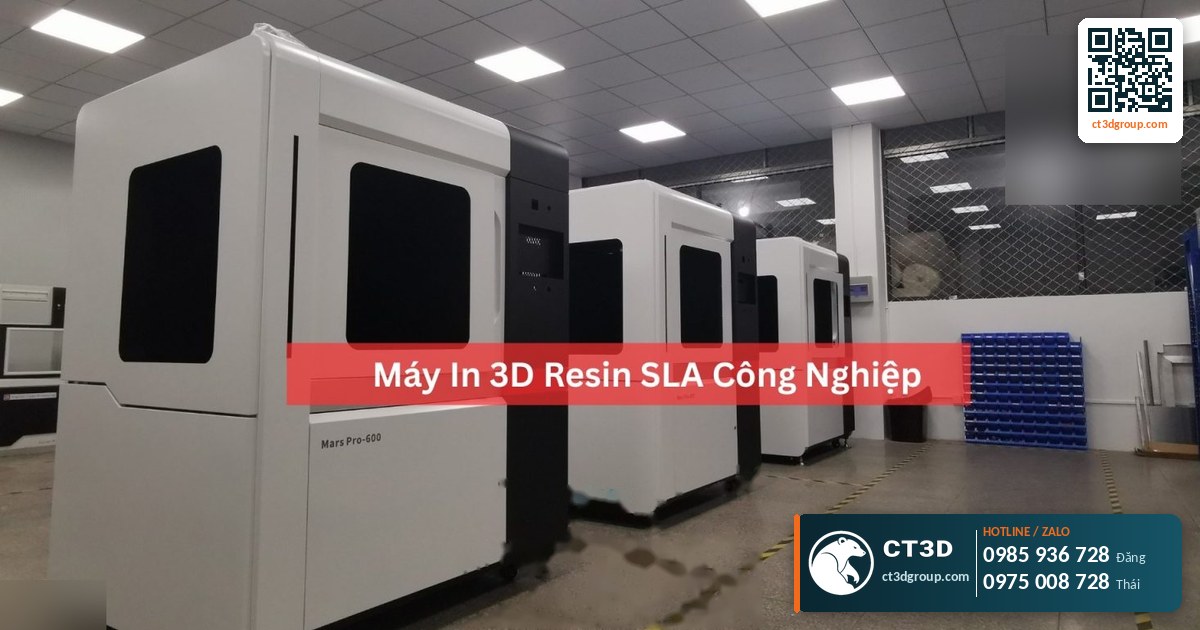
Trả lời nhanh: SLA, DLP và LCD đều là công nghệ in 3D resin, đông cứng nhựa lỏng bằng ánh sáng UV, nhưng khác nhau ở nguồn sáng. SLA dùng tia laser quét từng điểm, sai số khoảng ±0,05–0,1 mm, mạnh ở mẫu lớn và bề mặt mịn. DLP dùng máy chiếu chiếu cả lớp một lần, sai số khoảng ±0,03–0,08 mm, nhanh và sắc nét ở mẫu nhỏ. LCD dùng màn hình che sáng, chi phí thấp, độ nét phụ thuộc kích thước pixel. Cả ba in lớp 25–100 micron.
Nhiều anh/chị gửi file cho CT3D và hỏi: “Nên in SLA hay DLP, LCD có kém hơn không?”. Câu trả lời đúng là: tùy kích thước mẫu, độ chi tiết cần đạt và số lượng. Bài này phân tích sâu cơ chế của từng công nghệ, có bảng thông số, ví dụ tính toán và tình huống chọn máy thực tế. Nếu anh/chị cần cái nhìn tổng quan về giá và vật liệu, hãy xem bài trụ cột in 3D resin của CT3D.
SLA, DLP, LCD là gì? Điểm chung của ba công nghệ in resin
Cả ba công nghệ đều thuộc nhóm quang trùng hợp trong bể (vat photopolymerization). Nói đơn giản: máy có một bể chứa nhựa resin lỏng. Resin này chứa chất khơi mào quang (photoinitiator). Khi gặp ánh sáng UV đúng bước sóng, các phân tử nhựa liên kết lại với nhau và đông cứng thành một lớp mỏng. Bàn in nâng lên (hoặc hạ xuống) một bước bằng độ dày lớp, rồi máy chiếu sáng lớp tiếp theo. Lặp lại hàng trăm, hàng nghìn lớp sẽ ra mẫu hoàn chỉnh.
Điểm khác nhau nằm ở cách đưa ánh sáng vào resin:
- SLA (Stereolithography): một tia laser UV được hai gương quay (galvo) điều khiển, vẽ lần lượt đường viền và phần đặc của từng lớp. Giống như anh/chị tô màu bằng một cây bút rất nhỏ.
- DLP (Digital Light Processing): một máy chiếu dùng chip vi gương (DMD) chiếu nguyên hình ảnh của cả lớp lên đáy bể. Giống như in bằng con dấu: cả lớp đông cứng cùng lúc.
- LCD (còn gọi MSLA – Masked SLA): một dàn đèn LED UV chiếu sáng đều từ dưới lên, xuyên qua một màn hình LCD. Màn hình bật pixel trong suốt ở chỗ cần đông cứng và che tối ở chỗ còn lại. Đây cũng là kiểu “con dấu”, nhưng con dấu là màn hình.
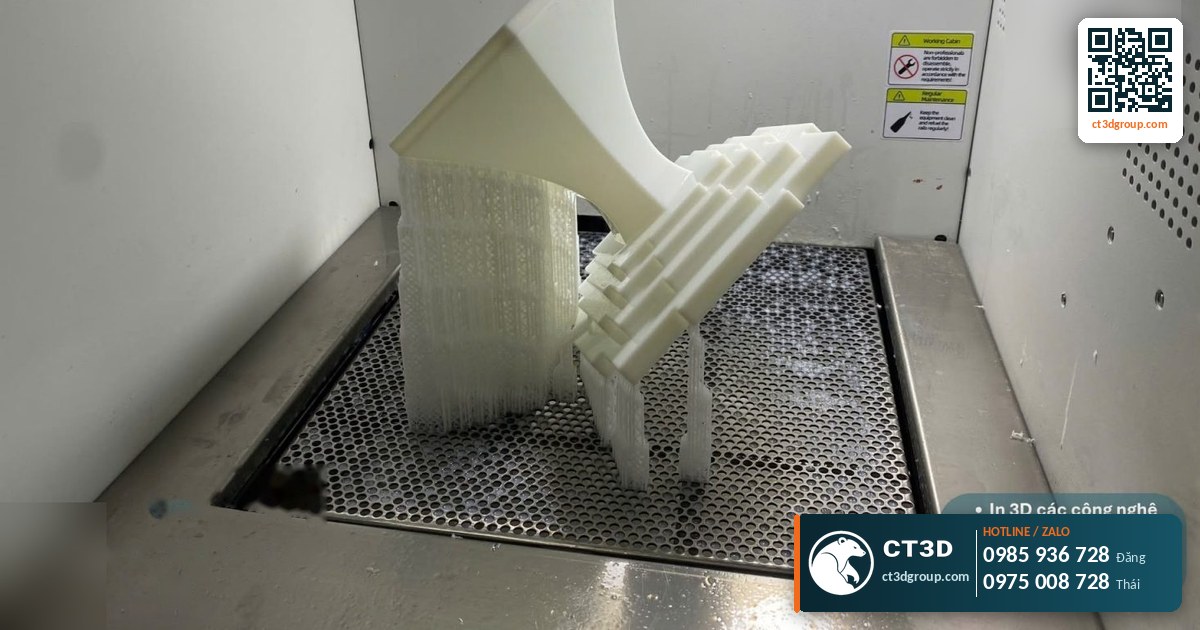
Vì chung một cơ chế hóa học, cả ba có chung ưu điểm: bề mặt mịn hơn FDM rất nhiều, chi tiết nhỏ sắc nét, phù hợp mẫu trưng bày, trang sức, nha khoa, chi tiết lắp ghép nhỏ. Chúng cũng có chung nhược điểm: cần support (cấu trúc đỡ), cần rửa cồn và sấy UV sau in, resin nhạy nhiệt độ và ánh sáng.
Bảng so sánh thông số SLA, DLP và LCD
| Tiêu chí | SLA (laser) | DLP (máy chiếu) | LCD / MSLA (màn hình) |
|---|---|---|---|
| Nguồn sáng | Laser UV quét điểm | Máy chiếu chip vi gương DMD | Dàn LED UV + màn LCD che sáng |
| Cách đông cứng một lớp | Quét từng đường | Cả lớp một lần | Cả lớp một lần |
| Độ dày lớp | 25–100 micron | 25–100 micron | Thường 25–100 micron |
| Sai số kích thước | ±0,05–0,1 mm | ±0,03–0,08 mm | Phụ thuộc pixel màn hình và hiệu chỉnh |
| Độ nét ngang (XY) | Theo đường kính điểm laser | Theo kích thước pixel chiếu | Theo kích thước pixel màn hình |
| Khổ in | Dễ làm khổ lớn (CT3D tới 800×800×500 mm) | Thường nhỏ – trung bình | Nhỏ đến trung bình |
| Tốc độ khi in nhiều mẫu | Chậm dần khi diện tích lớp tăng | Gần như không đổi | Gần như không đổi |
| Vật tư tiêu hao chính | Bể resin, laser | Bể resin, nguồn sáng máy chiếu | Màn LCD, phim FEP đáy bể |
| Thế mạnh | Mẫu lớn, bề mặt đều, kỹ thuật | Chi tiết nhỏ, nét, ổn định | Chi phí đầu tư thấp, linh hoạt |
Nguồn: tài liệu kỹ thuật CT3D (độ dày lớp, sai số SLA/DLP, khổ in); đặc điểm nguồn sáng theo nguyên lý công nghệ phổ thông.
Phân tích chuyên sâu: vì sao cùng resin nhưng chất lượng khác nhau?
Độ nét ngang (XY) của SLA, DLP, LCD được quyết định bởi đâu?
Độ dày lớp (trục Z) của ba công nghệ gần như giống nhau. Khác biệt lớn nằm ở độ nét theo mặt phẳng ngang (XY).
- SLA: độ nét XY phụ thuộc đường kính điểm laser. Laser vẽ đường cong liền mạch, không bị “răng cưa” theo lưới pixel. Vì vậy cạnh cong, mặt tròn của SLA thường mượt và đều trên toàn khổ in.
- DLP và LCD: ảnh mỗi lớp là một lưới điểm ảnh vuông (voxel – điểm ảnh 3D). Cạnh xiên hay cung tròn bị xấp xỉ bằng các bậc nhỏ. Kích thước pixel càng nhỏ, bậc càng mịn. Phần mềm cắt lớp thường dùng chống răng cưa (anti-aliasing) để làm mờ nhẹ mép, giúp bề mặt mượt hơn.
Ví dụ tính toán kích thước pixel: giả sử một màn LCD có 3.840 pixel theo chiều ngang, vùng in rộng khoảng 134 mm. Kích thước mỗi pixel ≈ 134 ÷ 3.840 ≈ 0,035 mm, tức khoảng 35 micron. Nếu dùng máy chiếu DLP độ phân giải 1.920 pixel chiếu lên vùng rộng 96 mm, mỗi pixel ≈ 96 ÷ 1.920 = 0,05 mm (50 micron). Đây là ví dụ minh họa để anh/chị hiểu cách tính, không phải thông số của một máy cụ thể. Điều quan trọng: cùng độ phân giải, khổ in càng lớn thì pixel càng to, chi tiết càng kém nét. Đó là lý do máy DLP/LCD khổ lớn khó giữ độ nét như máy nhỏ.
Tốc độ in: khi nào SLA chậm hơn DLP/LCD?
Với DLP và LCD, thời gian chiếu một lớp gần như cố định, không phụ thuộc trong lớp đó có 1 mẫu hay 20 mẫu. Thời gian in chủ yếu phụ thuộc chiều cao mẫu và độ dày lớp.
Với SLA, laser phải quét hết diện tích cần đông cứng. Lớp càng nhiều diện tích đặc, thời gian quét càng dài. Ví dụ minh họa: mẫu cao 50 mm, lớp 0,05 mm → 50 ÷ 0,05 = 1.000 lớp. Trên máy DLP/LCD, nếu mỗi lớp mất khoảng vài giây chiếu cộng thời gian nâng – hạ bàn, tổng thời gian gần như giống nhau dù xếp 1 hay 10 mẫu trên bàn. Trên máy SLA, xếp 10 mẫu nghĩa là laser phải quét nhiều gấp nhiều lần mỗi lớp. Bù lại, SLA xử lý mẫu lớn, cao, liền khối tốt hơn vì không bị giới hạn bởi kích thước màn hình hay máy chiếu.
Độ đồng đều ánh sáng và sai số kích thước
Laser của SLA có năng lượng ổn định tại mọi điểm quét, nên độ đông cứng đều trên toàn khổ. Với DLP, ánh sáng từ máy chiếu có thể mạnh ở giữa và yếu hơn ở mép; máy tốt sẽ có hiệu chỉnh độ đồng đều. Với LCD, ánh sáng phải đi qua màn hình nên một phần bị hấp thụ, dàn LED cần được thiết kế để sáng đều. Nếu ánh sáng không đều, mẫu đặt ở mép bàn có thể đông cứng kém hơn mẫu ở giữa, dẫn tới sai lệch kích thước hoặc bám support yếu.
Ngoài ra, mọi công nghệ resin đều có hiện tượng quá đông cứng (over-cure): ánh sáng lan ra ngoài vùng cần chiếu, làm lỗ nhỏ bị hẹp lại và trụ nhỏ phình ra. Kỹ sư phải bù trừ kích thước trong phần mềm hoặc trong file để đạt dung sai lắp ghép.
Vật liệu: công nghệ nào in được resin kỹ thuật?
Về nguyên tắc, resin phải khớp bước sóng và cường độ của nguồn sáng. Nhiều máy DLP và LCD phổ biến dùng ánh sáng 405 nm; laser SLA có thể dùng 355 nm hoặc 405 nm tùy hệ máy. Resin kỹ thuật (chịu lực, chịu nhiệt, trong suốt, castable đúc trang sức) thường có độ nhớt cao hơn, cần năng lượng lớn hơn và thông số phơi sáng chuẩn. Tại CT3D, các dòng resin gồm: chịu lực, trong suốt, chịu nhiệt, engineering, flexible, castable; ABS-like, PA12-like, trong suốt xuyên sáng và sáp. Kỹ sư sẽ chọn máy phù hợp với từng loại resin chứ không cố định một công nghệ.
Nên chọn SLA, DLP hay LCD cho từng loại sản phẩm?
| Loại sản phẩm | Công nghệ nên ưu tiên | Lý do kỹ thuật |
|---|---|---|
| Tượng, mô hình lớn trên 30 cm, cần liền khối | SLA khổ lớn | Khổ in tới 800×800×500 mm, bề mặt đều, ít mối ghép |
| Trang sức, mẫu đúc castable, chi tiết dưới 5 cm | DLP | Pixel nhỏ, sai số ±0,03–0,08 mm, nét chi tiết nhỏ |
| Mẫu nha khoa, mẫu hàm số lượng nhiều | DLP hoặc LCD | In nhiều mẫu cùng lúc, thời gian không tăng theo số lượng |
| Figure, mô hình sưu tầm 10–20 cm | LCD hoặc DLP | Chi tiết tốt, chi phí hợp lý |
| Vỏ sản phẩm prototype, chi tiết lắp ráp kỹ thuật | SLA hoặc DLP | Bề mặt ổn định, dung sai lắp ghép tốt |
| Mẫu trong suốt cần đánh bóng | SLA | Bề mặt ít vân pixel, dễ đánh bóng đạt độ trong |
Nguồn: kinh nghiệm sản xuất của CT3D; thông số theo tài liệu kỹ thuật CT3D.
Với mẫu trong suốt, anh/chị có thể đọc thêm bài in 3D resin trong suốt. Với mẫu đúc trang sức, xem in mẫu sáp, resin castable đúc trang sức.
Lỗi thường gặp của từng công nghệ và cách khắc phục
- Vân pixel, bậc thang trên mặt cong (DLP/LCD): do lưới pixel. Khắc phục: bật chống răng cưa, xoay mẫu nghiêng 20–45° để bậc phân bố đều, chà nhám nhẹ sau in.
- Mẫu ở mép bàn kém nét (DLP/LCD): do ánh sáng không đều. Khắc phục: ưu tiên đặt chi tiết quan trọng ở vùng giữa, hiệu chỉnh nguồn sáng định kỳ.
- Thời gian in quá dài khi xếp nhiều mẫu (SLA): do laser phải quét nhiều diện tích. Khắc phục: chuyển mẫu nhỏ số lượng nhiều sang DLP/LCD, giữ SLA cho mẫu lớn.
- Sập mẫu, rách lớp (cả ba): do lực tách lớp khỏi đáy bể lớn, support thiếu hoặc resin lạnh. Khắc phục: giữ resin 25–28°C, tăng support, giảm diện tích mặt cắt bằng cách nghiêng mẫu. Chi tiết xem bài lỗi thường gặp khi in 3D resin.
- Lỗ nhỏ bị bít, trụ nhỏ phình (cả ba): do quá đông cứng. Khắc phục: bù dung sai trong file, kiểm tra mẫu thử trước khi in loạt.
Với quy trình kiểm soát nhiệt độ resin và góc đặt mẫu, tỷ lệ lỗi in resin tại CT3D được giữ dưới 5%.
Quy trình CT3D chọn công nghệ resin cho đơn hàng
- Nhận file: anh/chị gửi STL, STEP, OBJ hoặc 3MF qua web, Zalo hoặc email. Nếu chưa rõ định dạng, xem bài file STL là gì.
- Ghi nhận yêu cầu: kích thước thật, mục đích (trưng bày, lắp ghép, đúc, nha khoa), độ chi tiết, số lượng, màu, có sơn hay không.
- Kỹ sư phân tích file: kiểm tra thành mỏng, lỗ thoát, tính thể tích resin, chọn SLA, DLP hay LCD.
- Báo giá kèm thời gian: nêu rõ công nghệ, loại resin, độ dày lớp.
- Sản xuất: in, rửa, sấy UV, cắt support, hoàn thiện.
- Giao hàng: giao tận nơi hoặc nhận tại xưởng, giao toàn quốc 1–3 ngày sau khi xong.
Checklist gửi yêu cầu để chọn đúng công nghệ: kích thước lớn nhất của mẫu; chi tiết nhỏ nhất cần thấy (ví dụ chữ nổi 0,3 mm); có lắp ghép với chi tiết khác không; cần trong suốt, chịu nhiệt hay chịu lực; số lượng; hạn giao hàng.
Ví dụ tình huống thực tế
Tình huống 1 – Tượng cao 1 m: CT3D đã in tượng Công giáo cao 1 m bằng SLA. Với mẫu cỡ này, SLA khổ lớn cho phép in ít mảnh, mối ghép ít, bề mặt đồng đều để sơn hoàn thiện. DLP/LCD sẽ phải chia rất nhiều mảnh nhỏ.
Tình huống 2 – 30 mẫu nhẫn đúc: mỗi mẫu nhỏ dưới 3 cm, cần chân ổ và hoa văn sắc. DLP là lựa chọn hợp lý: in cả bàn trong một lượt, thời gian gần như bằng in một chiếc.
Tình huống 3 – Figure 15 cm số lượng ít: LCD hoặc DLP đều phù hợp. Mặt bằng thị trường TP.HCM 2026 cho mẫu resin tiêu chuẩn 10–15 cm khoảng 800.000 đ – 2,5 triệu đ (mặt bằng thị trường, không phải giá CT3D). Giá thực tế phụ thuộc thể tích và độ khó, CT3D báo giá theo file.
Muốn đặt in resin công nghiệp, anh/chị có thể tham khảo thêm trang in 3D resin SLA độ mịn cao trên in3d.edu.vn, hoặc so sánh rộng hơn với FDM, MJF, SLM tại bài so sánh công nghệ in 3D.
Tóm lại: SLA mạnh về khổ lớn và bề mặt đều; DLP mạnh về chi tiết nhỏ và ổn định; LCD mạnh về chi phí và in loạt mẫu nhỏ. Để xem bảng giá, vật liệu và dịch vụ tổng thể, anh/chị quay lại bài in 3D resin theo yêu cầu của CT3D.
Câu hỏi thường gặp về SLA, DLP và LCD
SLA, DLP, LCD công nghệ nào in đẹp nhất?
Không có công nghệ đẹp nhất cho mọi mẫu. DLP thường nét nhất ở mẫu nhỏ (sai số ±0,03–0,08 mm). SLA đều và mượt nhất ở mẫu lớn (±0,05–0,1 mm). LCD cho chất lượng tốt khi pixel nhỏ và máy được hiệu chỉnh kỹ.
In LCD có phải là in SLA không?
LCD đôi khi được gọi là MSLA (Masked SLA), nhưng nguồn sáng khác hẳn: LCD dùng LED UV và màn hình che sáng, còn SLA truyền thống dùng laser quét điểm.
Vì sao in nhiều mẫu nhỏ nên chọn DLP hoặc LCD?
Vì DLP và LCD chiếu sáng cả lớp cùng lúc, thời gian mỗi lớp không đổi dù có 1 hay nhiều mẫu. SLA phải quét từng mẫu nên thời gian tăng theo diện tích.
Độ dày lớp in resin bao nhiêu là đủ?
Cả ba công nghệ in lớp 25–100 micron. Mẫu trưng bày thường dùng 50 micron; trang sức, chi tiết nhỏ dùng 25 micron; mẫu lớn ưu tiên tốc độ có thể dùng 100 micron.
CT3D có in được cả SLA, DLP và LCD không?
Có. CT3D in resin SLA/DLP/LCD, khổ lớn tới 800×800×500 mm, và chọn công nghệ theo từng file để cân bằng chất lượng, thời gian và chi phí.
Video thực tế từ xưởng CT3D
Xem video In 3D chính xác cao – SLA resin do CT3D thực hiện để hình dung rõ hơn quy trình và chất lượng sản phẩm. Xem thêm video tại kênh Chế Tạo Vlog – CT3D.
Liên hệ CT3D – gửi file, nhận báo giá nhanh
Anh/chị có file 3D, bản vẽ 2D, hình ảnh hay chỉ là ý tưởng đều có thể gửi cho CT3D. Kỹ sư sẽ kiểm tra file, tư vấn công nghệ, vật liệu và gửi báo giá kèm thời gian giao hàng.
- Email: [email protected] – [email protected]
- Hotline / Zalo: 0975 008 728 (Mr. Thái) – 0985 936 728 (Mr. Đăng)
- Trụ sở: Bình Dương.
- Xưởng tại TP.HCM: Linh Trung (Thủ Đức), Tam Bình (Thủ Đức), Quận 6 (cũ).
- Xưởng và điểm tiếp nhận khác: Cần Thơ, Đà Nẵng, Biên Hòa, Bà Rịa – Vũng Tàu, Hà Nội, Hải Dương, Hải Phòng. Giao hàng toàn quốc.
- Website: ct3dgroup.com – in3d.edu.vn
CT3D – Thiết kế & tạo mẫu 3D: In 3D, Scan 3D, thiết kế ngược, làm khuôn silicon, sơn hoàn thiện, gia công CNC, thi công composite, cung cấp máy in 3D và nhựa in 3D.
Danh sách cửa hàng:
CT3D là đơn vị cung cấp trọn gói các dịch vụ thiết kế và sản xuất theo yêu cầu tại TP.HCM và khu vực lân cận (Bình Dương, Đồng Nai, Long An…). Với năng lực khép kín từ thiết kế 3D, in 3D (FDM, resin/SLA, SLS, in 3D kim loại), scan 3D – thiết kế ngược, làm khuôn, đúc composite – poly resin – poly stone đến gia công CNC và sơn màu hoàn thiện, CT3D đồng hành cùng khách hàng qua toàn bộ quy trình – từ ý tưởng, bản vẽ hay sản phẩm mẫu đến thành phẩm hoàn chỉnh. Dù bạn cần tạo mẫu nhanh, sản xuất số lượng, chế tác tượng – mô hình – quà tặng hay linh kiện kỹ thuật, đội ngũ CT3D sẽ tư vấn công nghệ và vật liệu phù hợp, đảm bảo sản phẩm sắc nét, đúng yêu cầu và tối ưu chi phí. Khách hàng tại TP.HCM và vùng lân cận có thể trao đổi trực tiếp, gửi file online và nhận sản phẩm thuận tiện, hỗ trợ cả đơn gấp lẫn dự án số lượng.
CT3D cung cấp trọn gói các dịch vụ thiết kế và sản xuất theo yêu cầu, phục vụ khách hàng tại Hà Nội và các tỉnh lân cận (Bắc Ninh, Hưng Yên, Hải Phòng, Vĩnh Phúc…). Với năng lực khép kín từ thiết kế 3D, in 3D (FDM, resin/SLA, SLS, in 3D kim loại), scan 3D – thiết kế ngược, làm khuôn, đúc composite – poly resin – poly stone đến gia công CNC và sơn màu hoàn thiện, CT3D đồng hành cùng khách hàng qua toàn bộ quy trình – từ ý tưởng, bản vẽ hay sản phẩm mẫu đến thành phẩm hoàn chỉnh. Quy trình làm việc thuận tiện: bạn gửi file 3D hoặc mô tả ý tưởng qua online, đội ngũ CT3D tư vấn công nghệ – vật liệu, báo giá nhanh và giao hàng tận nơi tại Hà Nội. Dù bạn cần tạo mẫu nhanh, sản xuất số lượng, chế tác tượng – mô hình – quà tặng hay linh kiện kỹ thuật, CT3D đều đáp ứng với sản phẩm sắc nét, đúng yêu cầu và tối ưu chi phí.

